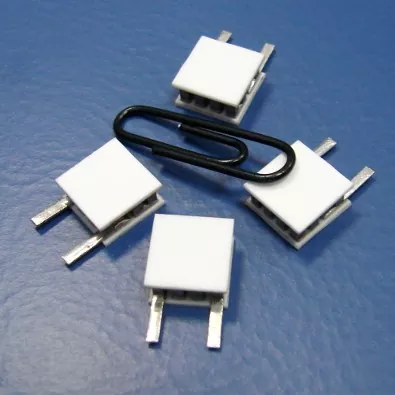
Апстракт:Технологијата за термоелектрично ладење стана незаменлива за термичко управување во микроелектрониката, оптичките комуникации и медицинските уреди. Сепак, плафонот за изведба на кој било TEC модул на крајот се одредува според неговиот материјал. Оваа статија испитува зоштоЕкструдирани термоелектрични материјалисе појавија како супериорна алтернатива на конвенционалните инготи кои се топат во зона, фокусирајќи се на нивната густа текстура микроструктура, подобрена механичка сила и критична способност за поддршка на дебелини на чипови до 0,2 mm. Преку компаративна анализа на производствените процеси, податоци за механички својства и студии на случај на примена, дискусијата покажува како технологијата на истиснување ја премостува долгогодишната размена помеѓу термоелектричната ефикасност и механичката робусност.
- Што ги прави екструдираните термоелектрични материјали различни од алтернативите за топење во зона?
- Како процесот на истиснување создава структура со густа текстура?
- Зошто механичките својства ја одредуваат минималната големина на TEC модулот
- Праг од 0,2 mm: Овозможување на изработка на ултра тенок чип
- Апликации кои бараат екструдирани термоелектрични материјали
- Од Ингот до модул: производна способност и контрола на квалитетот
- Најчесто поставувани прашања
Што ги прави екструдираните термоелектрични материјали различни од алтернативите за топење во зона?
Изборот помеѓу истиснување и зонско топење не е само прашање на предност на производството. Тоа го одредува целиот производствен тек за термоелектрични ладилници - од тоа како инготите се сечат на наполитанки, до тоа колку тенки тие наполитанки можат да се мелат, до колкумина ја преживуваат фазата на коцки без да се скршат.
Топењето во зона долго време е репер за производство на единечни кристали базирани на Bi2Te3 со висока чистота. Процесот на насочно зацврстување ги усогласува зрната долж оската на раст, обезбедувајќи одлична мобилност на носачот. Сепак, токму ова усогласување создава структурна ранливост. Кристалите Bi2Te3 лесно се расцепуваат по базалната рамнина, што значи дека за време на сечењето, разредувањето и склопувањето, материјалот е подложен на чипсување и раслојување - особено кога дебелината на целта паѓа под 0,5 mm.
Обработката со истиснување зема фундаментално поинаков пат. Почнувајќи од механички легирани или претходно пресувани прашоци, материјалот се форсира низ матрица на покачена температура, подложувајќи го на тешка пластична деформација. Оваа деформација едноставно не го обликува материјалот; ја обновува внатрешната архитектура на жито. Резултатот е густо, ситно зрнесто тело со контролирана кристалографска текстура - која ги задржува анизотропните транспортни предности на Bi2Te3 додека драматично го подобрува механичкиот интегритет.
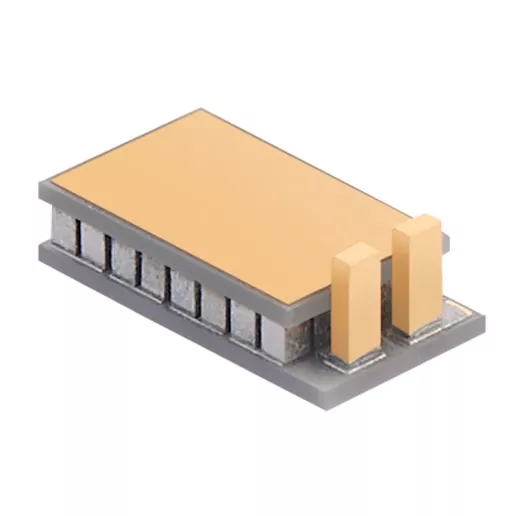
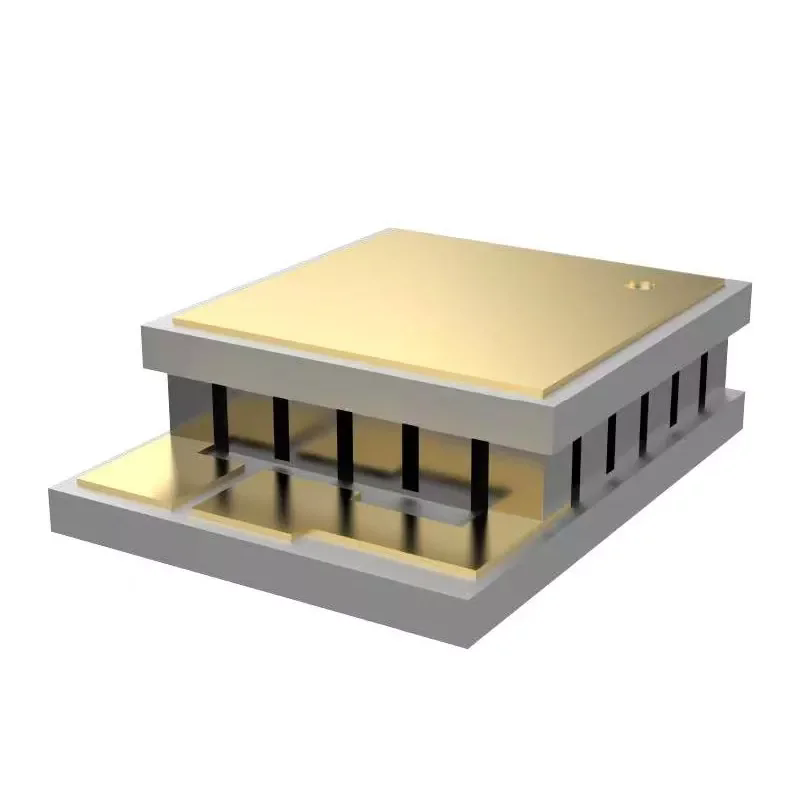
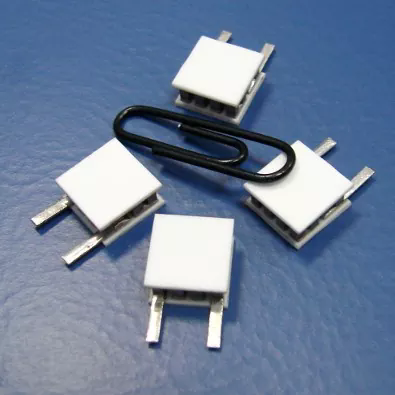
Практичната последица е значајна. Онаму каде што инготите стопени во зона може да дадат прифатливи перформанси во стандардните TEC модули со висина на ногата од 1,0-1,5 mm, материјалите произведени со истиснување ја отвораат вратата за архитектурите на модулите кои претходно биле непрактични: микро-TEC со висина на ногата од 0,2 mm, каскади со повеќе фази кои бараат прецизно решение за ладна димензија и конзистентност на фото-димензионите во секој елемент. уреди.
Како процесот на истиснување создава структура со густа текстура?
Разбирањето на микроструктурната трансформација за време на истиснувањето е од суштинско значење за да се разбере зошто овие материјали се однесуваат поинаку при обработката низводно. Механизмот е вкоренет во динамична рекристализација - процес каде зрната се јадрени и повторно растат додека материјалот сè уште е подложен на деформација.
Рафинирање на жито преку пластична деформација
За време на топлото истиснување, работното парче доживува силно напрегање на смолкнување додека минува низ матрицата. Оваа енергија на истегнување предизвикува динамична рекристализација, заменувајќи ја оригиналната структура на крупно зрно со рафинирана, изедначена или малку издолжена мрежа на зрна. Истражувањата за соединенија базирани на р-тип на Bi2Te3 произведени преку топло истиснување покажаа дека брзината на истиснување директно управува со рамнотежата помеѓу рекристализацијата и растот на зрната. При контролирана брзина од 1,0 mm/min, може да се постигнат просечни големини на зрно до 1,53 μm, придружени со голема густина на границите на зрната со низок агол.
Овие граници со низок агол се критични. За разлика од границите со висок агол, кои ги расфрлаат носителите на полнеж и ја намалуваат електричната спроводливост, границите со низок агол ја зачувуваат мобилноста на носачот додека сè уште придонесуваат за расејување на фононот - со што се потиснува топлинската спроводливост на решетката. Оваа двојна функција е она што им овозможува на екструдираните материјали да ги одржуваат термоелектричните перформанси конкурентни на зонските стопени колеги додека добиваат значителна механичка сила.
Контрола на текстура и управување со анизотропија
Bi2Te3 е слоевит материјал, а неговите термоелектрични својства се силно анизотропни. Насоката во рамнина (нормална на c-оската) покажува далеку поголема подвижност на носачот од насоката на вкрстената рамнина. Обработката со истиснување ја користи оваа анизотропија со порамнување на c-оската преференцијално долж насоката на истиснување, создавајќи го она што е познато како текстура на влакна.
Степенот на текстура се квантифицира со факторот на ориентација F, кој се движи од 0 (случајно) до 1 (совршено порамнет). Преку внимателна контрола на температурата и брзината на истиснување, постигнати се F вредности од 0,28–0,41 кај материјалите од типот p. За n-тип Bi2Te3, порамнувањето на насоката на истиснување со почетната текстура во рамнината се покажа дека е барем двојно повеќе од степенот на текстура, што дава подвижност на носачот на собна температура од 263 cm²V-1s-1 и фактори на моќност кои се приближуваат до 47,3 μWKcm-1.
Споредба на внатрешни структури
| Ставка за споредба | Екструдирани материјали Bi2Te3-Sb2Te3 | Традиционални материјали за топење зони |
|---|---|---|
| Внатрешна структура | Густа текстура структура | Насочена кристална структура |
| Механичка обработка | Поголема отпорност при сечење и разредување | Почувствителен на дефекти поврзани со расцепување |
| Изработка на тенок чип | Поддржува тенки TEC компоненти од 0,2 mm | Потешко е за ултра-тенка обработка |
| Конзистентност на материјалот | Контролирана униформност на текстурата | Во зависност од условите за раст на кристалите |
| Апликации | Micro TEC, повеќестепен TEC, прецизно ладење | Конвенционалните TEC апликации |
Зошто механичките својства ја одредуваат минималната големина на TEC модулот
Во дизајнот на термоелектричниот ладилник, едноставна врска управува со тоа колку модул може да стане мал: минималната висина на ногата е ограничена од механичката сила на материјалот. Термоелектрична нога која е премногу тенка за нејзината површина на пресек ќе се скрши за време на лемење, коцки или термички циклус. Ова не е теоретска грижа - тоа е основното тесно грло во минијатуризацијата на TEC.
Процесот на истиснување директно се однесува на ова ограничување. Со рафинирање на големината на зрната и воведување дислокации со висока густина, истиснувањето значително ја зголемува цврстината на притисок и на смолкнување во споредба со материјалот што е стопен во зоната.
Профили на механички својства од N-тип и P-тип
| Механички имот | Материјал од N-тип | Материјал од тип P |
|---|---|---|
| Јачина на притисок (MPa) | 54.0 | 66.0 |
| Јачина на смолкнување (MPa) | 16.0 | 21.0 |
| Young's Modulus (GPa) | 47.0 | 42.0 |
| Поасонов сооднос | 0.30 | 0.30 |
Овие вредности претставуваат значителна маржа во однос на она што обично е потребно за обработка со тенок чип. За контекст, пријавени се соединенија базирани на Bi2Te3 од типот на p-тип на топло екструдирање со јакости на притисок кои достигнуваат 189-226 MPa и јакост на свиткување од 126-139 MPa во зависност од условите на истиснување. Овие подобрени својства се она што го прави изводливо да се сечат микрочестички со димензии од 100 × 100 × 200 μm³ без фрактура.
Сигурност на термички циклус
Механичката сила, исто така, ја регулира долгорочната сигурност при термички циклус. Кога работи TEC модулот, термоелектричните ногарки доживуваат повторени циклуси на греење и ладење. Границите на зрната делуваат како слаби точки каде микропукнатините можат да се јадрат и да се пропагираат. Ситно зрнестата, густо сврзана структура произведена со истиснување ги распределува топлинските напрегања порамномерно од кристалната структура склона кон расцепување на материјалот што се топи во зоната, подобрувајќи ја отпорноста на цикличниот замор.
Праг од 0,2 mm: Овозможување на изработка на ултра тенок чип
Способноста да се обработи термоелектричен материјал до дебелина од 0,2 мм не е само љубопитност во производството - тоа е технологија која овозможува овозможување зад новата генерација на компактни уреди за ладење. При оваа дебелина, термоелектричната нога има сооднос висина-ширина што се приближува до 1:1 за типични геометрии на елементите, што значи дека структурното оптоварување за време на склопувањето е претежно компресивно наместо свиткување.
Три фактори го прават истиснувањето овозможувачки процес за овој режим на дебелина.
Намалена чувствителност на расцепување
Зонски растопениот Bi2Te3 лесно се расцепува долж базалната рамнина. Кога нафората е разредена под приближно 0,5 mm, дури и малите напрегања при ракување може да предизвикаат пукнатини на расцепување кои се шират низ целиот елемент. Процесот на истиснување го нарушува овој пат на расцепување со воведување погрешно ориентирани зрна и граници со низок агол што го отклонуваат ширењето на пукнатините. Резултатот е материјал кој може да толерира механичка злоупотреба на коцки, склопување со чепкање и место и лемење без катастрофална фрактура.
Контролирана текстура за постојано коцки
Во повеќеелементните TEC модули, секоја нога мора да има речиси идентични електрични и термички карактеристики. Ако ориентацијата на текстурата варира од елемент до елемент, перформансите за ладење на модулот стануваат непредвидливи. Истиснувањето произведува инготи со униформа текстура по должината на нивната должина, осигурувајќи дека елементите исечени од различни позиции во ист ингот покажуваат конзистентни својства. Оваа конзистентност е особено важна во повеќестепените конфигурации на TEC, каде што стотици елементи мора да работат во термичка рамнотежа.
Компатибилност со опрема за обработка
Механичката цврстина на екструдираниот материјал, исто така, влијае на изборот на опремата низводно. Бидејќи материјалот е отпорен на чипсување, производителите можат да користат повисоки стапки на напојување за време на обланда и сечење на коцки, намалувајќи го времето и трошоците за обработка. Слично на тоа, автоматизираните системи за собирање и ставање можат да се справат со потенки елементи со помал ризик од кршење, овозможувајќи монтажни линии со поголема пропусност.
Апликации кои бараат екструдирани термоелектрични материјали
Техничките предности на истиснувањето се претвораат во опипливи придобивки во неколку домени на примена каде тенки, сигурни термоелектрични елементи се од суштинско значење.
Оптичка комуникација и ладење со ласерски диоди
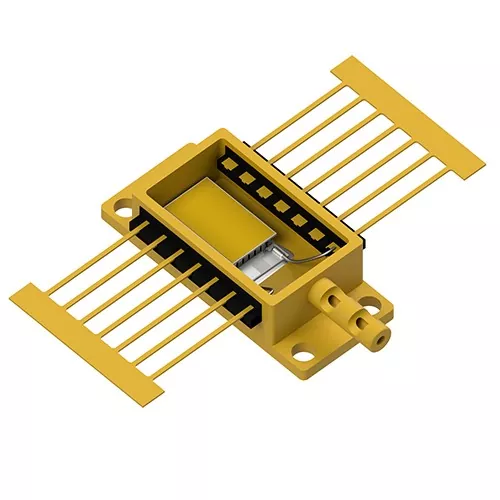
Оптичките примопредаватели и ласерските диоди се исклучително чувствителни на температура. Поместување на брановата должина, намалена излезна моќност и забрзана деградација се резултат на несоодветна термичка контрола. Во 5G оптичките модули, на пример, термоелектричните ладилници мора да ги одржуваат температурите на ласерскиот чип во рамките на тесни толеранции додека се вклопуваат во пакувања кои се мерат во милиметри.
Способноста за тенок чип од 0,2 mm директно го поддржува ова барање. Термоелектричните материјали базирани на жешко екструдирани Bi2Te3 се потврдени во апликациите на оптички модули, демонстрирајќи ефикасна контрола на температурата на фотонски чип со потенцијал за интеграција во комуникациски, ласерски и инфрацрвени системи. Високата цврстина на компресија на материјалот осигурува дека термоелектричните ногарки ги преживуваат процесите на лемење и склопување што се користат во производството на трансивери, каде што неусогласеноста на термичката експанзија би ги скршила послабите материјали.
Повеќестепени TEC структури
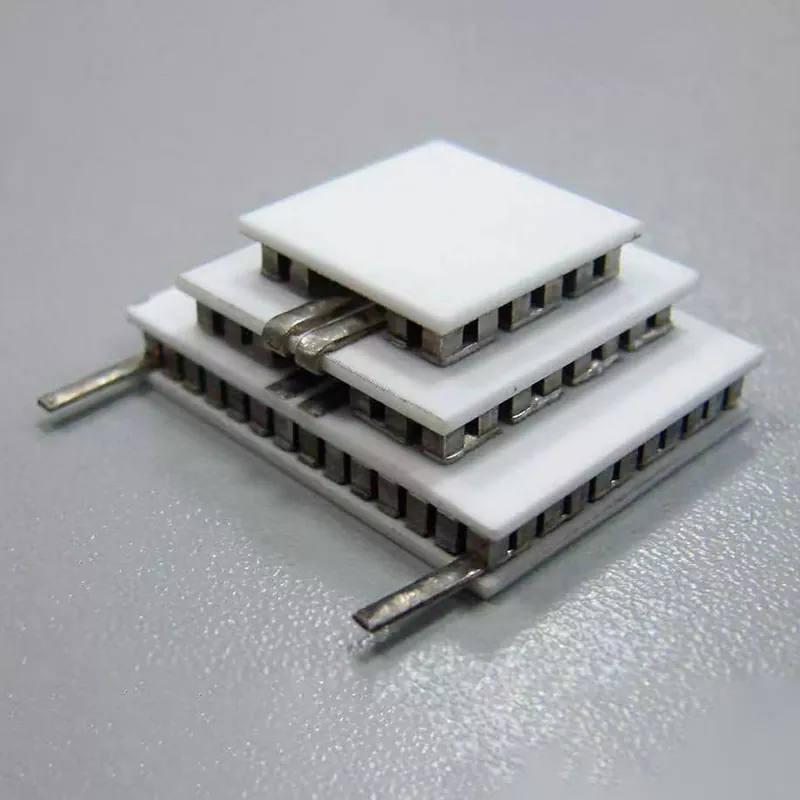
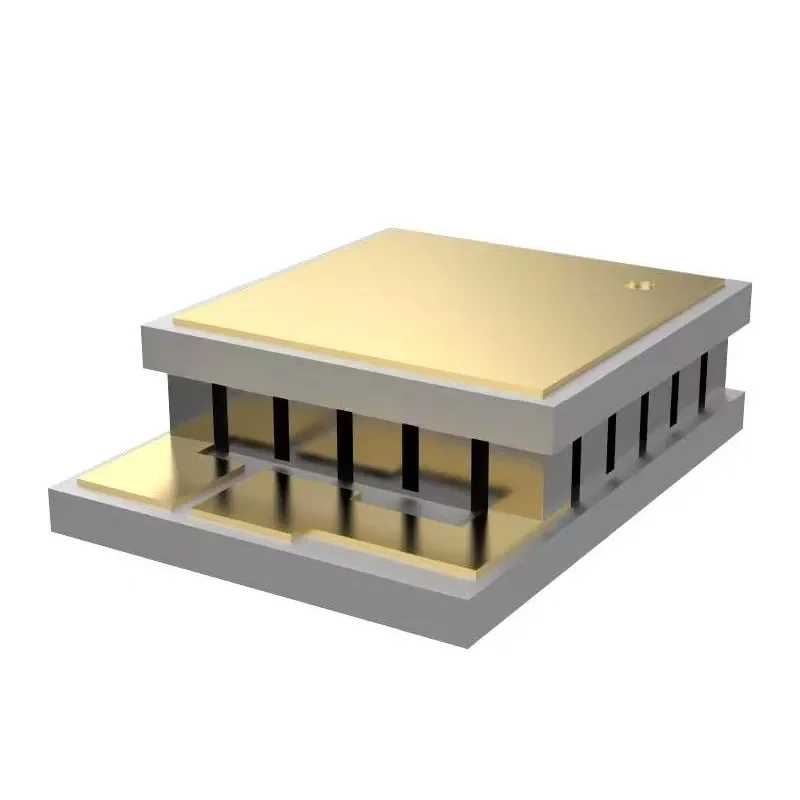
Повеќестепените термоелектрични ладилници поставуваат повеќе слоеви на термоелектрични елементи за да постигнат температурни диференцијали до кои една етапа не може да достигне. Секоја дополнителна фаза го зголемува капацитетот за пумпање топлина и остварливиот ΔT, но воведува и нови механички предизвици. Елементите во повисоките фази мора да бидат потенки и мора да ја одржуваат конзистентноста на изведбата со елементите во пониските фази.
Технологијата на истиснување е специјално применета за производство на термоелектрични ногарки за повеќестепени ладилници во цврста состојба кои работат на температури до приближно 140 K. Механичките својства на екструдираниот материјал - особено неговата отпорност на фрактура при склопување на тесно спакувани повеќеслојни структури - се она што ги прави овие каскадни дизајни изводливи.
Медицинска и лабораториска контрола на температурата
Термоелектричните ладилници се широко користени во медицински системи за ладење, лабораториски инструменти и опрема за истражување каде прецизното регулирање на температурата е критично. Апликациите се движат од одржување на стабилноста на реагенсот во дијагностички уреди до контролирање на температурата на примерокот во аналитичките инструменти.
Во овие поставки, термоелектричниот материјал мора да обезбеди и термички перформанси и долгорочна сигурност. Екструдираните Bi2Te3-Sb2Te3 материјали ја нудат потребната комбинација: термоелектрични перформанси во близина на собна температура споредливи со материјалот што е стопен во зоната, заедно со механичка издржливост што обезбедува стабилна работа во текот на илјадници термички циклуси.
Индустриски и полупроводнички термички менаџмент
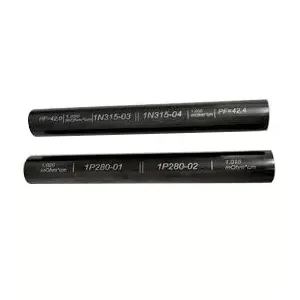
Екструдираните инготи со голем дијаметар - достапни во дијаметри до 35 mm и должина од 120 mm или 240 mm - служат за индустриско производство TEC каде што се потребни поголеми елементи за ладење. Апликациите вклучуваат локализирано термичко управување во полупроводничка опрема, електронски системи за ладење и индустриски уреди за контрола на температурата. Приспособливоста на обработката со истиснување им овозможува на производителите да произведуваат инготи во волумени што би биле непрактични со методите на раст со еден кристал.
Од Ингот до модул: производна способност и контрола на квалитетот
Производството на екструдирани термоелектрични материјали бара интегриран производствен пристап кој опфаќа подготовка на материјалот, обработка на истиснување, изработка на елементи и склопување на модули. Секоја фаза мора да се контролира за да се одржат микроструктурните карактеристики кои им даваат на екструдираните материјали предности во изведбата.
Подготовка и истиснување на материјалот
Процесот започнува со подготовка на состави на цврст раствор на Bi2Te3-Sb2Te3, со внимателна контрола на стехиометријата и нивоата на допант за да се постигне саканиот тип и концентрација на носач. Подготвениот материјал потоа се консолидира и се екструдира под контролирана температура и услови за стапка на напрегање. Параметрите на истиснување - температура, брзина и сооднос на редукција - ја одредуваат големината на зрната, интензитетот на текстурата и густината на дефектот, а сето тоа влијае на термоелектричните и механичките својства.
Обработка и склопување на елементи
По истиснувањето, инготот се обработува во термоелектрични елементи преку обланда, коцки и подготовка на површината. Засилената механичка цврстина на екструдираниот материјал овозможува агресивно разредување до 0,2 mm и прецизно коцки со висок принос. Елементите потоа се метализираат, лемеат и се составуваат во модули. Проверката на квалитетот вклучува димензионална инспекција, мерење на електрични својства и тестирање на термички перформанси.
Опрема за производство
Комплетна производна линија за екструдирани термоелектрични материјали и модули вклучува:
- Печка за потопување на калај: За премачкување со лемење на краевите на елементите
- Машина за мувла со вибрации: за прецизно позиционирање на елементите
- Машина за заварување: За електрично поврзување
- Рерна: За стврднување и термичка обработка
- Машина за точење: За нанесување лепило
- Автоматска машина за запечатување: За капсулирање на модулот
- Машина за сечење: За обланда и коцки
- Машина за зацврстување: За формирање на споеви за лемење
- Опрема за лемење со рефлуор: За лемење со висока доверливост
- Целосно автоматска машина за печатење: За обрасци за метализација
Најчесто поставувани прашања
Која е основната предност на истиснувањето во однос на зонското топење за термоелектрични материјали?
Истиснувањето создава густа, фино-зрнести текстура структура која обезбедува механичка сила супериорна во однос на зонските стопени единечни кристали. Оваа предност на јачината овозможува обработка до потенки димензии - до 0,2 mm - без фрактура при сечење, разредување или склопување, додека се одржуваат термоелектричните перформанси конкурентни на материјалот што е стопен во зоната.
Дали екструдираните термоелектрични материјали можат да одговараат на термоелектричните перформанси на единечни кристали?
Да. Преку контролирана ориентација на текстурата и префинетост на зрната, екструдираните материјали базирани на Bi2Te3 постигнуваат подвижност на носачот и фактори на моќност споредливи со примероците стопени во зона. Ситно-гранулираната структура, исто така, воведува дополнително расејување на фонон што може да ја намали топлинската спроводливост на решетката, потенцијално подобрувајќи ја севкупната бројка на заслуги.
Кои дебелини на чипови можат со сигурност да се добијат од екструдирани инготи?
Екструдираните материјали Bi2Te3-Sb2Te3 поддржуваат производство на термоелектричен чип до дебелина од 0,2 mm. Оваа способност е овозможена со силата на притисок на материјалот (54–66 MPa) и цврстината на смолкнување (16–21 MPa), кои обезбедуваат доволен структурен интегритет за ултра тенка обработка и автоматско склопување.
Дали екструдираните материјали се погодни за повеќестепени конфигурации на TEC?
Апсолутно. Повеќестепените TEC бараат постојани перформанси на многу елементи и механичка издржливост при редење. Еднообразната текстура и високата механичка цврстина на екструдираните материјали ги прават добро прилагодени за овие апликации, а технологијата на истиснување е специјално применета за да се изработат ногалки за повеќестепени ладилници кои работат на температури до ~140 К.
Кои димензии на ингот се достапни за екструдираните термоелектрични материјали?
Стандардните димензии на екструдираниот ингот вклучуваат должини од 120 mm и 240 mm, со дијаметри од 25 mm, 30 mm и 35 mm. Овие димензии поддржуваат и производство на микро-TEC елементи и поголеми индустриски компоненти за ладење.
Подготвени сте да истражите како екструдираните термоелектрични материјали можат да го подобрат вашиот производствен принос на TEC и да овозможат потенки архитектури на уредите?
Контактирајте со нас